| MOQ: | 1 |
| 価格: | USD8000-USD12000/SET |
| 標準梱包: | 通常のフィルムとカートン付き |
| 配達期間: | 預金の15日後 |
| 支払方法: | T/T |
| 供給能力: | 30セット/月 |
デュアルモードIR +対流バッチ硬化炉
DuoCure™ CT-DCシリーズ — デュアルモードIR +対流バッチ硬化炉
1つのチャンバー。2つのレシピ。1つの設備投資。
DuoCure™は、2つの別々のオーブンを購入することなく、非常に異なる部品を硬化させる必要があるジョブショップや新しい生産ライン向けに設計されたバッチ硬化炉です。ゾーン化された赤外線放射は、高熱質量鋼への急速な加熱を実現し、一方、高容量の循環対流は、複雑で重なり合った形状の周りに熱風を包み込みます。オペレーターは、単一のPLCタッチスクリーンからIR重視と対流重視のレシピを切り替えます。
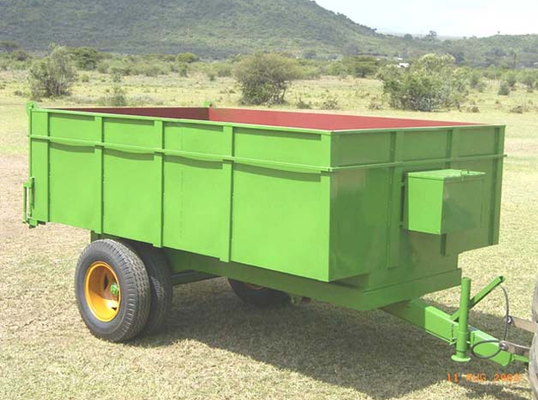
厚さ3,000 x 1,500 x 1,000 mmまでの重荷重用リーフスプリング、農業用具、トレーラーシャーシ、構造用鋼部品への静電粉体塗装用に設計されています。
|
02 ・ 主な特徴 |
2つのレシピ、1つのチャンバー:重鋼用IR重視、薄型で複雑な部品用対流重視 — 2つ目のオーブン不要、2つ目の基礎不要、2つ目の設置面積不要。
ゾーン化された赤外線:屋根、側壁、床にわたって独立して制御される4〜6個のIRゾーン、スムーズな0〜100%調整のためのSCR電力制御。
高容量対流:VFD駆動の循環ファンと調整可能なノズルが、くぼみ、重なり、影のある空洞に均一な気流を供給します。
部品温度制御:IRパイロメーターと部品取り付け熱電対インターフェースが、チャンバー内の空気だけでなく、ワークピース自体を監視します。
レシピ保存:PLC + HMIタッチスクリーンは、スプリングおよびアグリレシピを保存し、ゾーン電力、気流、設定点、および保持時間を1タッチで切り替え可能にします。
大型部品向けに構築:トラックイントロリー/フロアレールローディング、クリア内部チャンバー3,500 x 2,000 x 1,500 mm(カスタマイズ可能)。
検証可能な均一性:9点熱電対調査および文書化されたオーブンプロファイリングによって検証された、作業エンベロープ全体で±5〜10℃の設計。
保守可能な構造:100〜150 mmロックウール断熱材、亜鉛メッキ鋼内部、密閉ドア、およびコールドブリッジ防止の詳細。アルミジンクまたはステンレス内部も利用可能。
|
03 ・ 2つのモード、1つのチャンバー |
モードA — IR重視 | 高熱質量
厚さ32 mmまで、アセンブリあたり100 kg以上の重荷重用リーフスプリングなどの、高密度で平坦な鋼部品用。赤外線電力は70〜85%に引き上げられ、対流は30〜40%でトリミングと均一性のために実行されます。部品は、エミッターへの明確な視線を保つために、単一層でロードされます。IRは鋼の表面を迅速に加熱します。コアは伝導によって続きます。そのため、保持時間は空気温度から推定するのではなく、常に部品取り付け熱電対で確認されます。
モードB — 対流重視 | 複雑な形状
重なり合ったセクションを持つディスクハロー、プラウ、トレーラーシャーシなどの薄いシートメタルアセンブリ用。IRは20〜35%に低下し、対流は70〜85%に上昇します。上下の供給/還気流と調整可能なデフレクターノズルが形状の周りに熱風を包み込み、放射線だけでは到達できない亀裂の粉末を硬化させます。一方、低い放射電力は、薄い金属の過熱や色ずれを防ぎます。
正直なエンジニアリングノート:両方の部品ファミリーに対応する単一のチャンバーは、意図的な妥協であり、2つの専用オーブンの完全な代替品ではありません。持続的な高生産量の場合、2チャンバーまたは2ゾーンレイアウトを推奨します。当社のエンジニアは、バッチ負荷をモデル化し、パフォーマンスの数値が確定する前に達成可能なサイクルを確認します。
|
04 ・ 技術仕様 |
||
|
項目 |
仕様 |
注記 |
|
モデル |
CT-DC 3500 (DuoCure™シリーズ) |
その他のチャンバーサイズはご要望に応じて |
|
オーブンタイプ |
バッチ/トラックイン、IR +強制対流 |
フロアレールトロリー; オーバーヘッドコンベアインターフェースはご要望に応じて |
|
クリア内部チャンバー |
3,500 x 2,000 x 1,500 mm (長さ x 幅 x 高さ) |
カスタマイズ可能 |
|
最大ワークピース |
3,000 x 1,500 x 1,000 mm |
治具、エミッタークリアランス、気流の許容範囲 |
|
硬化スケジュール |
部品温度180〜200℃; 保持時間8〜10分 |
粉体TDSに対して確認し、サンプル試験で検証する必要があります |
|
温度均一性 |
作業エンベロープ全体で±5〜10℃の設計 |
9点熱電対調査(TUS)で検証済み |
|
IR加熱 |
電気短波/中波エミッター、4〜6ゾーン |
目安の設置IR容量 130〜250 kW |
|
対流 |
VFD駆動高容量循環ファン |
2〜4台のファン、上下供給および還気、調整可能なノズル |
|
総接続負荷 |
目安の150〜350 kW |
熱バランス、バッチ重量、ランプアップ目標による |
|
代替熱源 |
ガス触媒IR(LPG /プロパン)+対流 |
オプション; 目安のLPG 3〜8 kg /バッチ、構成による |
|
制御 |
PLC + HMIタッチスクリーン、レシピ保存、SCR電力制御 |
スプリング/アグリレシピ、アラーム、トレンドロギング |
|
温度センシング |
IRパイロメーター + 部品取り付け熱電対ポート |
コミッショニング時にオーブンプロファイリングレポートを提供 |
|
断熱材 |
100〜150 mmロックウール/鉱物ウール |
外形寸法に片側約100〜150 mm追加 |
|
内部 |
亜鉛メッキ鋼 |
連続200℃デューティ用にアルミジンクまたはステンレス鋼オプション |
|
安全設計基準 |
NFPA 86 (EN 1539はご要望に応じて) |
独立高限度、安全インターロック、パージ、爆発放散 |
|
電源 |
380〜415V / 50Hz / 3相、カスタマイズ可能 |
東アフリカの産業用電源用に構成された415V / 50Hz / 3相 |
|
ローディング |
フロアレール上のトラックイントロリー |
治具および固定具は部品形状に合わせて設計 |
プレーンテキストバージョン — CMSがテーブルを破損した場合に使用してください:
モデル: CT-DC 3500 (DuoCure™シリーズ)
オーブンタイプ: バッチ/トラックイン、赤外線+強制対流
クリア内部チャンバー: 3,500 x 2,000 x 1,500 mm (長さ x 幅 x 高さ)、カスタマイズ可能
最大ワークピース: 3,000 x 1,500 x 1,000 mm
硬化スケジュール: 部品温度180-200℃、保持時間8-10分 (粉体TDSに対して確認)
温度均一性: ±5-10℃の設計、9点熱電対調査で検証済み
IR加熱: 電気短波/中波エミッター、4-6個の独立制御ゾーン
対流: 2-4台のVFD駆動循環ファン、上下供給および還気、調整可能なノズル
総接続負荷: 目安150-350 kW、熱バランスによる
代替熱源: ガス触媒IR (LPG/プロパン) + 対流、オプション
制御: PLC、HMIタッチスクリーン、レシピ保存、SCR電力制御、VFDファン
センシング: IRパイロメーター、部品取り付け熱電対ポート、オーブンプロファイリングレポート
断熱材: 100-150 mmロックウール; 亜鉛メッキ鋼内部 (アルミジンク/ステンレスはオプション)
安全設計基準: NFPA 86 (EN 1539はご要望に応じて)、独立高限度およびインターロック
電源: 380-415V / 50Hz / 3相、カスタマイズ可能
ローディング: フロアレール上のトラックイントロリー
|
05 ・ 加熱オプション: 電気 vs ガス触媒IR |
電気IR + 対流 — 標準構成
電気エミッターは瞬時に最大出力に達し、瞬時に停止します。SCR電力制御により、4〜6ゾーンで連続的に変調できるため、迅速なレシピ切り替えとタイトな均一性が実現可能です。同じチャンバーで同じシフトに2つの部品ファミリーを硬化させる場合、この構成をお勧めします。
ガス触媒IR (LPG /プロパン) + 対流 — オプション構成
LPGは貴金属触媒表面で無炎反応し、燃料エネルギーを中/遠赤外線放射に直接変換します。ランニングコストは電気IRの半分程度になる可能性があり、電気料金が高く、安定した繰り返し可能な製品構成のサイトに適しています。トレードオフは、応答が遅く、電力変調が粗く、安全パッケージが大幅に重くなることです。ガス回路、予備点火パージ、LEL監視、炎監視、COおよび換気インターロック、爆発放散。現地の料金、ガスの入手可能性、当局の要件を教えていただければ、バッチあたりのペイバックをモデル化します。
|
06 ・ 制御、安全、サイト電源 |
制御: HMIタッチスクリーンを備えたPLCは、各部品ファミリーの独立したレシピを保存します。ゾーン電力、気流、設定点、ランプ、保持時間はワンタッチで呼び出されます。SCR電力コントローラーがレシピを実際のエミッター出力に変換します。VFDが対流強度を設定します。アラーム、インターロック、温度トレンドはトレーサビリティのために記録されます。
安全: オーブンはNFPA 86を基準として設計されており、欧州の実践に従うプロジェクトの場合はEN 1539も利用可能です。安全機能 — 独立高限度カットアウト、パージ、ファン/ガス/過熱/ドアインターロック、爆発放散 — はハードワイヤードされており、PLCソフトウェアロジックに依存しません。技術契約に署名する前に、サイトの受け入れを管理する標準について、現地の当局および保険会社に確認してください。
サイト電源: 380〜415V / 50Hz / 3相用に構成可能。電源電圧が大きく変動する地域では、広範囲制御回路、位相シーケンス/位相損失/過電圧および低電圧保護、およびPLCとHMIのUPSサポートをお勧めします。これらの条件は、FAT/SATスコープに記録されるため、受け入れ基準は理想的なグリッドではなく、実際のグリッドを反映します。
|
07 ・ アプリケーション |
厚さ32 mmまで、アセンブリあたり100 kg以上の重荷重用リーフスプリングおよびサスペンションコンポーネント。
農業用具: ディスクハロー、プラウ、カルチベーターフレーム、ハーベスターコンポーネント。
トレーラーシャーシ、トラックフレーム、構造用鋼製加工品、溶接アセンブリ。
同じラインで高質量部品と薄ゲージ部品を硬化させる、あらゆる混合製品ジョブショップ。
Interpon®および同等のポリエステル/エポキシポリエステルシステムを使用した静電粉体塗装。硬化ウィンドウは、常にコーティングサプライヤーの技術データシートに対して確認されます。
|
08 ・ 完成ラインおよび関連機器 |
DuoCure™は、スタンドアロンオーブンとして、または完全な表面仕上げラインの一部として供給されます。CoatTechは以下を設計および統合します:
多段浸漬タンク — 脱脂、すすぎ、リン酸塩処理またはシラン化成処理、乾燥。シラン前処理は常温で実行され、スラッジはほとんど発生せず、鋼、アルミニウム、亜鉛メッキ基材で共有できるため、新しいサイトでのCAPEXと廃水処理の両方を削減できます。
スタンドアロン粉体塗装ブース — カートリッジフィルター回収、手動または自動ガン、カラーチェンジオプション、オーバーヘッドコンベア統合。
自動車および産業用塗装ブース、重荷重部品用220℃高温硬化オーブン、コンベア化塗装ライン、およびローディングおよびステージングエリア用のオーバーヘッド電動格納式キャノピー。
前処理、粉体塗装、硬化、および材料処理をカバーする単一のレイアウト図をご要望ください。これにより、タンクサイズ、ブースクリアランス、オーブンチャンバー寸法が1つのシステムとして設計されます。
|
09 ・ コミッショニング、トレーニング、IRプロファイリング |
オンサイトコミッショニング: CoatTechエンジニアが設置、ドライラン、安全インターロック検証、初回生産を監督します。スコープ、エンジニア日、および旅行手配は別途見積もりされます。
オペレータートレーニング: レシピ切り替え、日常点検、エミッターおよびファンメンテナンス、アラーム処理、色の一貫性制御。バイリンガル操作マニュアルが提供されます。
IR温度プロファイリング: 9点熱電対調査と部品取り付け熱電対が両方のレシピで実行され、オーブンプロファイリングレポートに文書化されます。ゾーン電力と気流は、実際のバッチ負荷に対してオンサイトで微調整され、最終的な受け入れ基準はFAT/SATの前に書面で合意されます。
アフターセールス: スペアパーツキット(IRエミッター、熱電対、ファンベアリング、コンタクタ)、リモート診断、および初年度保証。輸出書類サポート(輸出前適合および原産地書類を含む)は、それを必要とする仕向地市場で利用可能です。
|
10 ・ よくある質問 |
Q: 1つのオーブンで本当に32mmの鋼製スプリングと薄い農業用部品を硬化できますか?
A: はい、同じチャンバーでIR重視と対流重視のレシピを切り替えることで可能です。達成可能な保持時間は、粉体のグレード、バッチ重量、および最も厚い部品が温度に達するのに必要な時間によって異なります。サイクル数値を確定する前に、サンプル試験と部品取り付け熱電対で確認します。持続的な高生産量の場合、2つのチャンバーまたは2ゾーンレイアウトを推奨します。
Q: なぜ赤外線だけではダメなのですか?
A: 放射線は直視線です。重なり合ったフレームや凹んだ空洞は影のある領域を残し、そこでは粉末が硬化不足のままになります。一方、薄いシートは過熱して色ずれを示す可能性があります。対流は形状全体に熱風を包み込み、第2のモードを機能させるものです。
Q: なぜ対流だけではダメなのですか?
A: 強制熱風は均一ですが、高熱質量の鋼には遅いです。ゾーン化されたIRは表面温度を迅速に上昇させ、ランプアップを短縮します。これは32mmセクションのボトルネックです。
Q: 電気IRまたはガス触媒IR?
A: 部品ファミリーを頻繁に変更し、高速で細かい電力変調が必要な場合は、電気IRを選択してください。電気が高価で、LPGが容易に入手でき、製品構成が安定している場合は、ガス触媒IRを選択してください。ガスオプションは、完全な安全パッケージとより高い初期投資を追加します。サイトごとのバッチあたりのペイバックをモデル化します。
Q: 正確な見積もりを作成するために何が必要ですか?
A: 正確な粉体グレードとそのTDS、バッチあたりの部品数と総重量、必要なサイクル数/時、ローディング方法と工場のドア/高さ制限、8〜10分が部品が温度に達した後の保持時間か総サイクル時間か、必要なTUS受け入れ基準、利用可能な接続負荷、およびサイトのユーティリティ条件。
Q: 完成した仕上げライン全体を供給してもらえますか?
A: はい。前処理タンク、粉体塗装ブース、硬化オーブン、コンベア、塗装ブースは、単一のレイアウト図で1つのラインとして設計および見積もりできます。
02 主な特徴
![]()
![]()
お問い合わせ ティム、海外マーケティング&セールスマネージャー、
カスタム塗装ブースの要件についてご相談いただき、技術コンサルテーションをご利用ください。
![]()
| MOQ: | 1 |
| 価格: | USD8000-USD12000/SET |
| 標準梱包: | 通常のフィルムとカートン付き |
| 配達期間: | 預金の15日後 |
| 支払方法: | T/T |
| 供給能力: | 30セット/月 |
デュアルモードIR +対流バッチ硬化炉
DuoCure™ CT-DCシリーズ — デュアルモードIR +対流バッチ硬化炉
1つのチャンバー。2つのレシピ。1つの設備投資。
DuoCure™は、2つの別々のオーブンを購入することなく、非常に異なる部品を硬化させる必要があるジョブショップや新しい生産ライン向けに設計されたバッチ硬化炉です。ゾーン化された赤外線放射は、高熱質量鋼への急速な加熱を実現し、一方、高容量の循環対流は、複雑で重なり合った形状の周りに熱風を包み込みます。オペレーターは、単一のPLCタッチスクリーンからIR重視と対流重視のレシピを切り替えます。
厚さ3,000 x 1,500 x 1,000 mmまでの重荷重用リーフスプリング、農業用具、トレーラーシャーシ、構造用鋼部品への静電粉体塗装用に設計されています。
|
02 ・ 主な特徴 |
2つのレシピ、1つのチャンバー:重鋼用IR重視、薄型で複雑な部品用対流重視 — 2つ目のオーブン不要、2つ目の基礎不要、2つ目の設置面積不要。
ゾーン化された赤外線:屋根、側壁、床にわたって独立して制御される4〜6個のIRゾーン、スムーズな0〜100%調整のためのSCR電力制御。
高容量対流:VFD駆動の循環ファンと調整可能なノズルが、くぼみ、重なり、影のある空洞に均一な気流を供給します。
部品温度制御:IRパイロメーターと部品取り付け熱電対インターフェースが、チャンバー内の空気だけでなく、ワークピース自体を監視します。
レシピ保存:PLC + HMIタッチスクリーンは、スプリングおよびアグリレシピを保存し、ゾーン電力、気流、設定点、および保持時間を1タッチで切り替え可能にします。
大型部品向けに構築:トラックイントロリー/フロアレールローディング、クリア内部チャンバー3,500 x 2,000 x 1,500 mm(カスタマイズ可能)。
検証可能な均一性:9点熱電対調査および文書化されたオーブンプロファイリングによって検証された、作業エンベロープ全体で±5〜10℃の設計。
保守可能な構造:100〜150 mmロックウール断熱材、亜鉛メッキ鋼内部、密閉ドア、およびコールドブリッジ防止の詳細。アルミジンクまたはステンレス内部も利用可能。
|
03 ・ 2つのモード、1つのチャンバー |
モードA — IR重視 | 高熱質量
厚さ32 mmまで、アセンブリあたり100 kg以上の重荷重用リーフスプリングなどの、高密度で平坦な鋼部品用。赤外線電力は70〜85%に引き上げられ、対流は30〜40%でトリミングと均一性のために実行されます。部品は、エミッターへの明確な視線を保つために、単一層でロードされます。IRは鋼の表面を迅速に加熱します。コアは伝導によって続きます。そのため、保持時間は空気温度から推定するのではなく、常に部品取り付け熱電対で確認されます。
モードB — 対流重視 | 複雑な形状
重なり合ったセクションを持つディスクハロー、プラウ、トレーラーシャーシなどの薄いシートメタルアセンブリ用。IRは20〜35%に低下し、対流は70〜85%に上昇します。上下の供給/還気流と調整可能なデフレクターノズルが形状の周りに熱風を包み込み、放射線だけでは到達できない亀裂の粉末を硬化させます。一方、低い放射電力は、薄い金属の過熱や色ずれを防ぎます。
正直なエンジニアリングノート:両方の部品ファミリーに対応する単一のチャンバーは、意図的な妥協であり、2つの専用オーブンの完全な代替品ではありません。持続的な高生産量の場合、2チャンバーまたは2ゾーンレイアウトを推奨します。当社のエンジニアは、バッチ負荷をモデル化し、パフォーマンスの数値が確定する前に達成可能なサイクルを確認します。
|
04 ・ 技術仕様 |
||
|
項目 |
仕様 |
注記 |
|
モデル |
CT-DC 3500 (DuoCure™シリーズ) |
その他のチャンバーサイズはご要望に応じて |
|
オーブンタイプ |
バッチ/トラックイン、IR +強制対流 |
フロアレールトロリー; オーバーヘッドコンベアインターフェースはご要望に応じて |
|
クリア内部チャンバー |
3,500 x 2,000 x 1,500 mm (長さ x 幅 x 高さ) |
カスタマイズ可能 |
|
最大ワークピース |
3,000 x 1,500 x 1,000 mm |
治具、エミッタークリアランス、気流の許容範囲 |
|
硬化スケジュール |
部品温度180〜200℃; 保持時間8〜10分 |
粉体TDSに対して確認し、サンプル試験で検証する必要があります |
|
温度均一性 |
作業エンベロープ全体で±5〜10℃の設計 |
9点熱電対調査(TUS)で検証済み |
|
IR加熱 |
電気短波/中波エミッター、4〜6ゾーン |
目安の設置IR容量 130〜250 kW |
|
対流 |
VFD駆動高容量循環ファン |
2〜4台のファン、上下供給および還気、調整可能なノズル |
|
総接続負荷 |
目安の150〜350 kW |
熱バランス、バッチ重量、ランプアップ目標による |
|
代替熱源 |
ガス触媒IR(LPG /プロパン)+対流 |
オプション; 目安のLPG 3〜8 kg /バッチ、構成による |
|
制御 |
PLC + HMIタッチスクリーン、レシピ保存、SCR電力制御 |
スプリング/アグリレシピ、アラーム、トレンドロギング |
|
温度センシング |
IRパイロメーター + 部品取り付け熱電対ポート |
コミッショニング時にオーブンプロファイリングレポートを提供 |
|
断熱材 |
100〜150 mmロックウール/鉱物ウール |
外形寸法に片側約100〜150 mm追加 |
|
内部 |
亜鉛メッキ鋼 |
連続200℃デューティ用にアルミジンクまたはステンレス鋼オプション |
|
安全設計基準 |
NFPA 86 (EN 1539はご要望に応じて) |
独立高限度、安全インターロック、パージ、爆発放散 |
|
電源 |
380〜415V / 50Hz / 3相、カスタマイズ可能 |
東アフリカの産業用電源用に構成された415V / 50Hz / 3相 |
|
ローディング |
フロアレール上のトラックイントロリー |
治具および固定具は部品形状に合わせて設計 |
プレーンテキストバージョン — CMSがテーブルを破損した場合に使用してください:
モデル: CT-DC 3500 (DuoCure™シリーズ)
オーブンタイプ: バッチ/トラックイン、赤外線+強制対流
クリア内部チャンバー: 3,500 x 2,000 x 1,500 mm (長さ x 幅 x 高さ)、カスタマイズ可能
最大ワークピース: 3,000 x 1,500 x 1,000 mm
硬化スケジュール: 部品温度180-200℃、保持時間8-10分 (粉体TDSに対して確認)
温度均一性: ±5-10℃の設計、9点熱電対調査で検証済み
IR加熱: 電気短波/中波エミッター、4-6個の独立制御ゾーン
対流: 2-4台のVFD駆動循環ファン、上下供給および還気、調整可能なノズル
総接続負荷: 目安150-350 kW、熱バランスによる
代替熱源: ガス触媒IR (LPG/プロパン) + 対流、オプション
制御: PLC、HMIタッチスクリーン、レシピ保存、SCR電力制御、VFDファン
センシング: IRパイロメーター、部品取り付け熱電対ポート、オーブンプロファイリングレポート
断熱材: 100-150 mmロックウール; 亜鉛メッキ鋼内部 (アルミジンク/ステンレスはオプション)
安全設計基準: NFPA 86 (EN 1539はご要望に応じて)、独立高限度およびインターロック
電源: 380-415V / 50Hz / 3相、カスタマイズ可能
ローディング: フロアレール上のトラックイントロリー
|
05 ・ 加熱オプション: 電気 vs ガス触媒IR |
電気IR + 対流 — 標準構成
電気エミッターは瞬時に最大出力に達し、瞬時に停止します。SCR電力制御により、4〜6ゾーンで連続的に変調できるため、迅速なレシピ切り替えとタイトな均一性が実現可能です。同じチャンバーで同じシフトに2つの部品ファミリーを硬化させる場合、この構成をお勧めします。
ガス触媒IR (LPG /プロパン) + 対流 — オプション構成
LPGは貴金属触媒表面で無炎反応し、燃料エネルギーを中/遠赤外線放射に直接変換します。ランニングコストは電気IRの半分程度になる可能性があり、電気料金が高く、安定した繰り返し可能な製品構成のサイトに適しています。トレードオフは、応答が遅く、電力変調が粗く、安全パッケージが大幅に重くなることです。ガス回路、予備点火パージ、LEL監視、炎監視、COおよび換気インターロック、爆発放散。現地の料金、ガスの入手可能性、当局の要件を教えていただければ、バッチあたりのペイバックをモデル化します。
|
06 ・ 制御、安全、サイト電源 |
制御: HMIタッチスクリーンを備えたPLCは、各部品ファミリーの独立したレシピを保存します。ゾーン電力、気流、設定点、ランプ、保持時間はワンタッチで呼び出されます。SCR電力コントローラーがレシピを実際のエミッター出力に変換します。VFDが対流強度を設定します。アラーム、インターロック、温度トレンドはトレーサビリティのために記録されます。
安全: オーブンはNFPA 86を基準として設計されており、欧州の実践に従うプロジェクトの場合はEN 1539も利用可能です。安全機能 — 独立高限度カットアウト、パージ、ファン/ガス/過熱/ドアインターロック、爆発放散 — はハードワイヤードされており、PLCソフトウェアロジックに依存しません。技術契約に署名する前に、サイトの受け入れを管理する標準について、現地の当局および保険会社に確認してください。
サイト電源: 380〜415V / 50Hz / 3相用に構成可能。電源電圧が大きく変動する地域では、広範囲制御回路、位相シーケンス/位相損失/過電圧および低電圧保護、およびPLCとHMIのUPSサポートをお勧めします。これらの条件は、FAT/SATスコープに記録されるため、受け入れ基準は理想的なグリッドではなく、実際のグリッドを反映します。
|
07 ・ アプリケーション |
厚さ32 mmまで、アセンブリあたり100 kg以上の重荷重用リーフスプリングおよびサスペンションコンポーネント。
農業用具: ディスクハロー、プラウ、カルチベーターフレーム、ハーベスターコンポーネント。
トレーラーシャーシ、トラックフレーム、構造用鋼製加工品、溶接アセンブリ。
同じラインで高質量部品と薄ゲージ部品を硬化させる、あらゆる混合製品ジョブショップ。
Interpon®および同等のポリエステル/エポキシポリエステルシステムを使用した静電粉体塗装。硬化ウィンドウは、常にコーティングサプライヤーの技術データシートに対して確認されます。
|
08 ・ 完成ラインおよび関連機器 |
DuoCure™は、スタンドアロンオーブンとして、または完全な表面仕上げラインの一部として供給されます。CoatTechは以下を設計および統合します:
多段浸漬タンク — 脱脂、すすぎ、リン酸塩処理またはシラン化成処理、乾燥。シラン前処理は常温で実行され、スラッジはほとんど発生せず、鋼、アルミニウム、亜鉛メッキ基材で共有できるため、新しいサイトでのCAPEXと廃水処理の両方を削減できます。
スタンドアロン粉体塗装ブース — カートリッジフィルター回収、手動または自動ガン、カラーチェンジオプション、オーバーヘッドコンベア統合。
自動車および産業用塗装ブース、重荷重部品用220℃高温硬化オーブン、コンベア化塗装ライン、およびローディングおよびステージングエリア用のオーバーヘッド電動格納式キャノピー。
前処理、粉体塗装、硬化、および材料処理をカバーする単一のレイアウト図をご要望ください。これにより、タンクサイズ、ブースクリアランス、オーブンチャンバー寸法が1つのシステムとして設計されます。
|
09 ・ コミッショニング、トレーニング、IRプロファイリング |
オンサイトコミッショニング: CoatTechエンジニアが設置、ドライラン、安全インターロック検証、初回生産を監督します。スコープ、エンジニア日、および旅行手配は別途見積もりされます。
オペレータートレーニング: レシピ切り替え、日常点検、エミッターおよびファンメンテナンス、アラーム処理、色の一貫性制御。バイリンガル操作マニュアルが提供されます。
IR温度プロファイリング: 9点熱電対調査と部品取り付け熱電対が両方のレシピで実行され、オーブンプロファイリングレポートに文書化されます。ゾーン電力と気流は、実際のバッチ負荷に対してオンサイトで微調整され、最終的な受け入れ基準はFAT/SATの前に書面で合意されます。
アフターセールス: スペアパーツキット(IRエミッター、熱電対、ファンベアリング、コンタクタ)、リモート診断、および初年度保証。輸出書類サポート(輸出前適合および原産地書類を含む)は、それを必要とする仕向地市場で利用可能です。
|
10 ・ よくある質問 |
Q: 1つのオーブンで本当に32mmの鋼製スプリングと薄い農業用部品を硬化できますか?
A: はい、同じチャンバーでIR重視と対流重視のレシピを切り替えることで可能です。達成可能な保持時間は、粉体のグレード、バッチ重量、および最も厚い部品が温度に達するのに必要な時間によって異なります。サイクル数値を確定する前に、サンプル試験と部品取り付け熱電対で確認します。持続的な高生産量の場合、2つのチャンバーまたは2ゾーンレイアウトを推奨します。
Q: なぜ赤外線だけではダメなのですか?
A: 放射線は直視線です。重なり合ったフレームや凹んだ空洞は影のある領域を残し、そこでは粉末が硬化不足のままになります。一方、薄いシートは過熱して色ずれを示す可能性があります。対流は形状全体に熱風を包み込み、第2のモードを機能させるものです。
Q: なぜ対流だけではダメなのですか?
A: 強制熱風は均一ですが、高熱質量の鋼には遅いです。ゾーン化されたIRは表面温度を迅速に上昇させ、ランプアップを短縮します。これは32mmセクションのボトルネックです。
Q: 電気IRまたはガス触媒IR?
A: 部品ファミリーを頻繁に変更し、高速で細かい電力変調が必要な場合は、電気IRを選択してください。電気が高価で、LPGが容易に入手でき、製品構成が安定している場合は、ガス触媒IRを選択してください。ガスオプションは、完全な安全パッケージとより高い初期投資を追加します。サイトごとのバッチあたりのペイバックをモデル化します。
Q: 正確な見積もりを作成するために何が必要ですか?
A: 正確な粉体グレードとそのTDS、バッチあたりの部品数と総重量、必要なサイクル数/時、ローディング方法と工場のドア/高さ制限、8〜10分が部品が温度に達した後の保持時間か総サイクル時間か、必要なTUS受け入れ基準、利用可能な接続負荷、およびサイトのユーティリティ条件。
Q: 完成した仕上げライン全体を供給してもらえますか?
A: はい。前処理タンク、粉体塗装ブース、硬化オーブン、コンベア、塗装ブースは、単一のレイアウト図で1つのラインとして設計および見積もりできます。
02 主な特徴
![]()
![]()
お問い合わせ ティム、海外マーケティング&セールスマネージャー、
カスタム塗装ブースの要件についてご相談いただき、技術コンサルテーションをご利用ください。
![]()