| MOQ: | 1 |
| 価格: | USD2000-USD10000/SET |
| 標準梱包: | 通常のフィルムとカートン付き |
| 配達期間: | 預金の15日後 |
| 支払方法: | T/T |
| 供給能力: | 500セット/月 |
自動ろう付け前表面処理ライン
タオルラジエーターおよび鋼管アセンブリ用
![]()
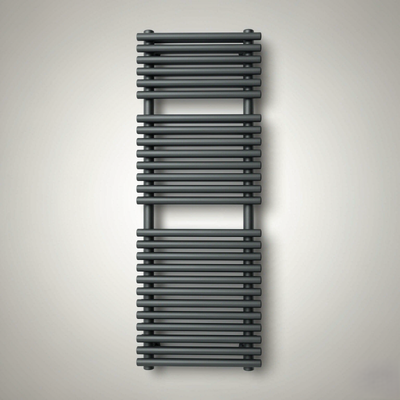
タオルラジエーター、モデル 1200 × 500 mm — このラインで加工される製品
ろう付け炉の上流に設置されたスチールタオルラジエーターの全自動下地処理ラインです。ろう付けペーストを塗布してラジエーターをろう付けする前に、コレクタやチューブなどのスチール要素から油、錆、ミルスケールを除去します。
粉体塗装ラインとは異なり、塗装を行わないシステムです。その目的は、ろう材が母材金属を完全に濡らし、接合部に気孔がなくなるように、化学的に清浄で完全に乾燥した塩化物を含まない表面を実現することです。
重要な設計上の決定 — 要素は組み立て前に処理されます
このラインは、組み立てられたラジエーターではなく、個々の要素 (半楕円形コレクター 2 個 + ラジエーターあたり 26 個の円形チューブ) を処理します。これにより、次の 3 つの利点がもたらされます。
·はるかに短い線 - トンネルの断面は 1200 mm アセンブリではなく要素によって設定されます。
·より高い洗浄効率 — 溶液は中空プロファイルの内部を含むあらゆる表面に到達します。
·柔軟な滞留時間 — チューブ (軽度の錆) とコレクター (中度から重度の錆) に、同じラインで異なる処理時間を与えることができます。
一般的なライン構成
自動ホイストバスケット浸漬ライン。要素はバスケットに平らに積み込まれ、プログラム可能なオーバーヘッドホイストが各バスケットをタンクシーケンス内で移動させ、各段階で各バスケットに独自の滞留時間を与えます。
以下の数値は、参考プロジェクト (ラジエーター 100 台/時間) のものです。すべての値は注文に応じて設計されます。
|
パラメータ |
仕様 |
|
製品 |
タオルラジエーター、モデル 1200 × 500 mm (その他のサイズはご要望に応じて) |
|
ワーク |
スチールエレメント: 半楕円形コレクター 40 × 30 mm、丸管 Ø25 mm |
|
材料 |
S235JR 鋼、肉厚 2.0 mm |
|
最大。要素の長さ |
1,800mm |
|
ラジエーターあたりの要素数 |
コレクター 2 個 + チューブ 26 個 = 28 個 (+ エンドキャップ 4 個) |
|
ラジエーターあたりの重量 |
19.6kg |
|
容量 |
100 ラジエーター/時間 = 200 コレクタ + 2,600 チューブ = 2,800 エレメント/時間 |
|
鋼材の処理量 |
約1.96トン/時 |
|
線種 |
自動ホイストバスケット浸漬ライン |
|
タンク内寸 |
約2,200×1,100×800mm(溶液約1.6m3) |
|
バスケット容量 |
バスケットあたり 10 個のラジエーター (280 個のエレメント、約 196 kg) |
|
熱源 |
電気または天然ガス (両方のオプションが利用可能) |
|
設置電力 |
約200kW(オール電化)/約200kW 105 kW + 12 m3/h 天然ガス |
|
電圧 |
400 V / 50 Hz 三相用に設計 (その他の規格はご要望に応じて) |
|
コントロール |
PLC + タッチスクリーン HMI、自動ホイストシーケンス、レシピストレージ |
|
タンク材質 |
酸ステージ用PP/FRP。アルカリステージ用ステンレス鋼 |
|
熱交換器 |
塩酸の場合は PTFE またはグラファイト。リン酸用ステンレス鋼 |
|
排気 |
スクラバーによる酸ミスト抽出 |
|
排水 |
中和ステーション (お客様が用意または準備) |
![]()
工程の流れ:脱脂→水洗→酸洗→水洗→中和→脱イオン水洗→乾燥→ろう付け
|
# |
ステージ |
方法 |
温度 |
滞留時間 |
目的 |
|
1 |
脱脂 |
浸漬 |
40~60℃ |
3 ~ 5 分 |
描画油、グリース、工場の汚れを除去します。 |
|
2 |
すすぎ1 |
浸漬 |
アンビエント |
1分 |
酸段階の前にアルカリ残留物を除去します |
|
3 |
酸洗い |
浸漬 |
25~40℃ |
3 ~ 8 分 |
錆やミルスケールを溶解します。要素タイプごとのドウェルセット |
|
4 |
すすぎ2 |
浸漬、向流 |
アンビエント |
1分 |
酸残留物を除去します |
|
5 |
中和 |
浸漬 |
40℃ |
1 ~ 2 分 |
弱アルカリ性リンス。塩素残留物を除去し、フラッシュサビを防止します。 |
|
6 |
DI最終リンス |
浸漬 |
アンビエント |
1分 |
脱イオン水。導電率をオンラインで監視 |
|
7 |
ドリップ+エアーナイフ |
ブロワー |
アンビエント |
2~3分 |
大量の水を除去します。乾燥エネルギーを約1/2削減します。 30% |
|
8 |
乾燥 |
熱風オーブン |
100~130℃ |
10~15分 |
完全に乾燥 - ろう付け炉内に水が入らないようにする |
行の後: ろう付けペーストがすぐに塗布され、その後アセンブリがろう付け炉に入ります。
·表面に残った油はフィラーメタルの濡れを妨げます。脱脂はオプションではありません。
·塩酸酸洗いによる残留塩素は完全に除去する必要があります。除去しないと、接合部に欠陥が生じます。
·チューブやコレクタ内に溜まった水はろう付け炉内で蒸気になり、多孔性を引き起こします。だからこそ、ドリップゾーンと完全な乾燥が後付けではなく設計されているのです。
·裸の鋼は数時間以内にフラッシュ錆びる可能性があるため、ラインの直後に乾燥を完了し、ペーストを塗布する必要があります。
|
|
|
要素の内訳 | 傾斜付きバスケット
要素内訳(モデル1200×500)
|
要素 |
仕様 |
ラジエーターあたりの数量 |
単重 |
|
コレクタ |
半楕円形 40×30mm、長さ1,200mm(最大1,800mm) |
2 |
2.25kg |
|
チューブ |
丸型 Ø25 mm、長さ 470 mm、5 / 9 / 12 個配置 |
26 |
0.58kg |
|
エンドキャップ |
Ø10×24mm |
4 |
— |
|
合計 |
S235JR鋼、2.0mm |
28+4 |
19.6kg |
バスケットとラックのデザイン
·要素は垂直に吊るされるのではなく、バスケットに平らに置かれます。 1,800 mm では、垂直タンクの深さは約 2.4 m 必要になります。フラットバスケットに必要な長さはわずか約0.8mです。
·バスケットは要素を約 10 ~ 15°の角度で保持し、溶液が中空プロファイルに入り、そこから完全に排出されるようにします。
·コレクター内の溶液を更新するために、振動とタンク循環を追加できます。これは、浸漬時間を長くするのではなく、実際に内部から錆を除去するものです。
·ホイストプログラムによって異なるバスケットに異なる滞留時間を割り当てることができるため、チューブとコレクターはそれぞれ必要なだけ正確に処理されます。
![]()
自動ホイストバスケット浸漬ライン — オーバーヘッドホイストと最終乾燥オーブンを備えたタンクシーケンス
適用されるレイアウト原則
·一方向の材料の流れ - 一方の端で積み込み、もう一方の端で積み降ろし、後戻りはありません。
·化学段階間の隔離ゾーンは相互汚染を防ぎます。酸タンクに運ばれるアルカリは酸タンクを中和し、リンスタンクに運ばれる酸はフラッシュサビを引き起こします。
·逆流すすぎ — 最後のすすぎ時に真水が入り、逆流して水の消費量を約 0.8 ~ 1.5 m3/h に削減します。
·床面積に合わせて直線、コの字、L字のレイアウトが可能。
·メンテナンス用アクセス、FRP 通路、点検口がすべてのタンクに設計されています。
必要なユーティリティ (参照プロジェクト)
|
ユーティリティ |
要件 |
|
電力 |
約200 kW 設置(オール電化)または約 200 kW 105kW ガス乾燥機付き |
|
天然ガス |
約12m3/h(ガス乾燥炉オプション) |
|
水メイク |
0.8 ~ 1.5 m3/h、向流すすぎ |
|
脱イオン水 |
約最終すすぎの場合は 0.3 m3/h |
|
圧縮空気 |
6 ~ 8 bar、計装のみ (エアナイフは圧縮空気ではなくブロワーを使用) |
|
排気 |
スクラバーへの酸ミスト抽出 |
|
排水 |
使用済みの酸洗い液およびすすぎ水の中和 |
|
クリアな高さ |
約ホイストラインは最小4.5m |
![]()
ろう付け前処理の前後の鋼要素 - 錆が除去され、光沢のある金属が露出しました
|
側面 |
結果 |
|
表面状態 |
油、錆、ミルスケール、塩化物残留物がありません |
|
内部空洞 |
設計により到達および排水 — バスケットの傾斜とオプションの循環 |
|
乾燥 |
完了;ろう付け炉内に水が閉じ込められない |
|
最終すすぎ制御 |
アラーム制限付きのオンライン導電率モニタリング |
|
柔軟性 |
チューブとコレクターの滞留時間を分けます。入ってくる錆のレベルに合わせて調整可能 |
|
化学 |
顧客が現地で供給する化学物質、または同等の CoatTech 化学物質で動作します |
|
アイテム |
詳細 |
|
クライアント |
アルジェリアの大手鋼管・形材メーカー |
|
業界 |
鋼管製造、タオルラジエーター製造 |
|
位置 |
ブドゥアウ、アルジェリア |
|
応用 |
ろう付け前のコレクタとチューブの表面処理 |
|
容量 |
1時間あたり100台のラジエーター |
|
範囲 |
工程設計、機器供給、レイアウト、試運転サポート |
|
状態 |
技術提案段階 |
公開に関する注意: 会社名を公開する前にクライアントに確認してください。承認が得られない場合は、上記の文言を使用してください。
·ラインを短縮し、洗浄効率を高めるための組み立て前のエレメントの処理。
·軽く錆びたチューブとひどく錆びたコレクタでは滞留時間が異なります。
·溶液を中空プロファイルの内側に到達させ、そこから排出させるラックまたはバスケット。
·ろう付けペーストを塗布する前に、定義された制限値で最終洗浄の導電率を監視します。
·浸漬オプションは、酸洗い段階のオファーに残されています。
|
アドバンテージ |
説明 |
|
プロセスが先、設備が二番目 |
カタログからではなく、化学的性質と錆のレベルからラインのサイズを決定します |
|
耐腐食構造 |
PP / FRP タンクおよび塩酸用 PTFE またはグラファイト熱交換器。アルカリ・リンステージ用 SUS304 / SUS316 |
|
完全な乾燥設計 |
乾燥機前のエアナイフブローオフにより、乾燥エネルギーを約30%削減 |
|
追跡可能なすすぎ品質 |
最終すすぎ時にオンライン導電率モニタリングを備えた逆流すすぎ |
|
柔軟なライン制御 |
ホイストがプログラムしたバスケットごとの滞留時間 - さまざまな要素や錆のレベルに応じてさまざまなレシピ |
|
ローカルケミストリー対応 |
顧客の市場ですでに入手可能な化学薬品で動作するように設計されています |
|
エネルギーオプション |
電気または天然ガス暖房を並べて見積もることにより、運用コストを比較できます |
|
輸出経験 |
アフリカ、中東、ヨーロッパ、アジア全域でプロジェクトを実施。 CE ドキュメントとフランス語の技術ファイルが利用可能 |
|
支払い条件 |
アフリカのプロジェクトで承認された取消不能信用状 |
同じラインのコンセプトは、ろう付け、溶接、またはコーティングが施され、事前に化学的にきれいな表面が必要な鋼アセンブリに使用されます。
·タオルラジエーターと加熱ラジエーター - ろう付け前のコレクター、チューブ、ヘッダー。
·鋼管アセンブリ - 家具フレーム、熱交換器、凝縮器コイル。
·自動車および HVAC コンポーネント - ろう付け前のチューブとヘッダーのアセンブリ。
·一般的な鋼材の製造 – 粉体塗装または液体塗装の前の前処理段階として。
Q: これは粉体塗装ラインですか?
いいえ、ろう付け前下地処理ラインです。スチール要素を洗浄し、乾燥させます。パウダーやペイントは使用されていません。ろう付け後の粉体塗装ラインも必要な場合は、別ラインとして設計・供給いたします。
Q: スプレートンネルと浸漬タンク、どちらをお勧めしますか?
この用途では浸漬を推奨します。コレクターのひどい錆には数分間接触する必要があり、中空プロファイルの内側を濡らす必要があります。スプレーではどちらも確実に行うことができません。比較のためにスプレーバージョンを引用できます。
Q: 浸漬とは電解浸漬のことですか?
いいえ、電流を流さない単純な化学浸漬を意味します。電解浸漬には整流器と電極が必要であり、コストが大幅に高くなるため、基本設計としてはお勧めしません。
Q: チューブとコレクターで処理時間を変えることはできますか?
はい。これはホイスト ラインの標準機能です。プログラムによって各バスケットに滞留時間が割り当てられるため、チューブとコレクターはそれぞれ必要なだけ正確に処理されます。
Q: コレクター内に残る錆を止めるにはどうすればよいですか?
バスケットはエレメントを斜めに保持するため、溶液の出入りが可能です。プロファイル内の溶液を更新するためにタンク循環とバスケット振動を提供します。長時間浸漬するだけでは解決しません。
Q: 塩酸とリン酸のどちらを使用すればよいですか?
どちらも機能します。塩酸の場合、タンクは PP または FRP、熱交換器は PTFE またはグラファイトでなければなりません。ステンレス鋼は使用できません。リン酸はステンレスタンクを可能にし、軽い防錆皮膜を残します。ご希望に合わせてお見積りさせていただきます。
Q: 回線にはどのようなユーティリティが必要ですか?
参照プロジェクトの場合: 約 200 kW の設備電力 (またはガス燃焼乾燥機を使用した約 105 kW、および約 12 m3/h の天然ガス)、0.8 ~ 1.5 m3/h の水の補給、最終すすぎのための脱イオン水、計装用の 6 ~ 8 bar の圧縮空気、およびスクラバーによる酸ミスト抽出。
Q: すでに地元で購入している化学薬品を使用してラインを稼働させることはできますか?
はい。お客様の既存の製品とパラメータに基づいてラインを設計します。ご希望に応じて、同等の化学薬品を提供することもできます。
Q: ヒュームスクラバーと廃液の中和装置は提供していますか?
どちらも利用可能です。必要に応じて当社が提供するか、接続ポイントを設計して地元の請負業者に構築を依頼します。どちらでもご希望に応じます。
Q: 納期はどれくらいですか?
通常、注文から納品まで 8 ~ 14 週間かかります (構成に応じて、さらに設置と試運転も必要です)。しっかりとしたスケジュールをお見積りとともにご提示させていただきます。
Q: 設置とトレーニングは提供されますか?
はい。当社は設置監督、試運転、オペレータートレーニングを提供し、個別の項目として、またはパッケージに含めて見積もることができます。
![]()
![]()